

Hệ thống điều khiển băng tải: Cấu tạo, Nguyên lý & Ứng dụng
Trong các nhà máy và dây chuyền sản xuất công nghiệp hiện đại, hệ thống điều khiển băng tải thường được tích hợp với PLC, biến tần, cảm biến, động cơ điện và màn hình HMI. Các thiết bị phối hợp với nhau để tự động hóa quá trình vận chuyển nguyên vật liệu, bán thành phẩm và thành phẩm giữa các công đoạn sản xuất.
Hệ thống điều khiển băng tải là gì?
Hệ thống điều khiển băng tải là tập hợp các thiết bị điện, điện tử, cảm biến, bộ xử lý lập trình và thiết bị chấp hành được kết nối với nhau nhằm quản lý, điều phối và giám sát hoạt động chuyển động của băng tải.
Hệ thống điều khiển đóng vai trò là "bộ não" của toàn bộ dây chuyền vận chuyển. Nó chịu trách nhiệm cấp nguồn, điều chỉnh tốc độ, hướng chuyển động, phân loại hàng hóa, đảm bảo tính liên tục và ngăn ngừa rủi ro hư hỏng cơ khí.
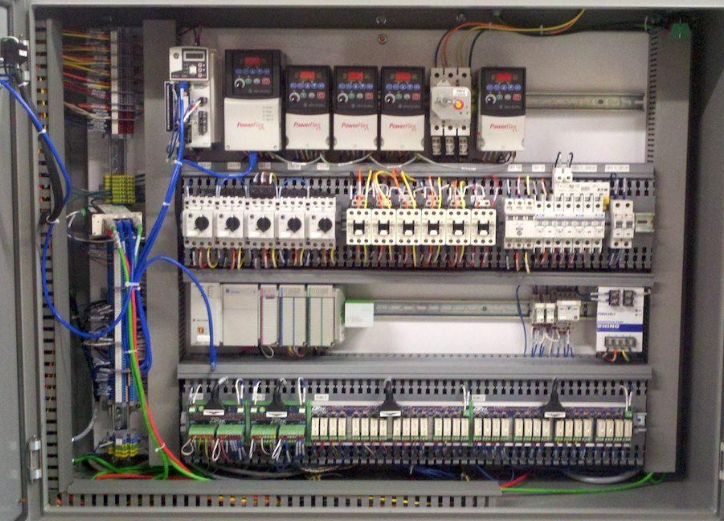
Cấu tạo của hệ thống điều khiển băng tải
1. Động cơ điện
Động cơ điện là cơ cấu chấp hành biến năng lượng điện thành cơ năng để kéo dây băng truyền động.
- Động cơ điện xoay chiều AC: Phổ biến nhất trong công nghiệp nhờ cấu tạo bền bỉ, chi phí thấp và dễ bảo trì.
- Động cơ điện một chiều DC: Sử dụng trong các ứng dụng cần điều chỉnh tốc độ tinh chỉnh ở dải công suất vừa và nhỏ.
- Động cơ giảm tốc: Tích hợp sẵn hộp số giảm tốc giúp tăng momen xoắn và giảm tốc độ quay phù hợp với tải trọng băng tải.
- Động cơ Servo: Áp dụng trong các hệ thống đòi hỏi độ chính xác cao về vị trí, định lượng và gia tốc ngắt quãng (như đóng gói hoặc gắp sản phẩm).
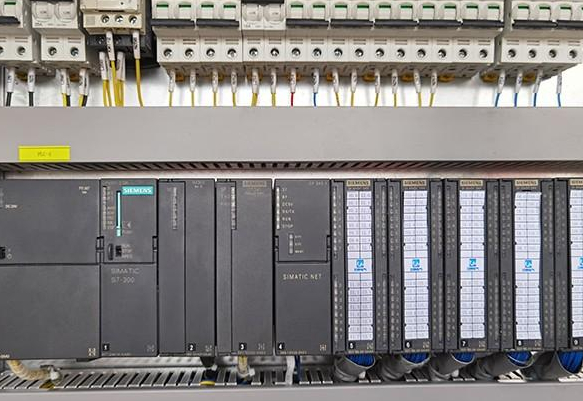
2. Bộ điều khiển trung tâm PLC
PLC (Programmable Logic Controller) là bộ điều khiển logic lập trình được, đóng vai trò xử lý trung tâm.
- Vai trò: Tiếp nhận toàn bộ tín hiệu đầu vào từ cảm biến/nút nhấn, xử lý thuật toán theo chương trình được nạp sẵn và xuất lệnh điều khiển đầu ra cho biến tải, contactor hay đèn báo.
- Tự động hóa quy trình: Cho phép thiết lập các kịch bản phức tạp như định thời gian chạy/dừng, đếm sản phẩm, chuyển hướng băng tải và liên động chuỗi.
- Các dòng PLC phổ biến: Siemens (S7-1200, S7-1500), Mitsubishi (FX series, Q series), Omron (CP1E, CJ2M), Schneider (Modicon M221), Allen-Bradley.
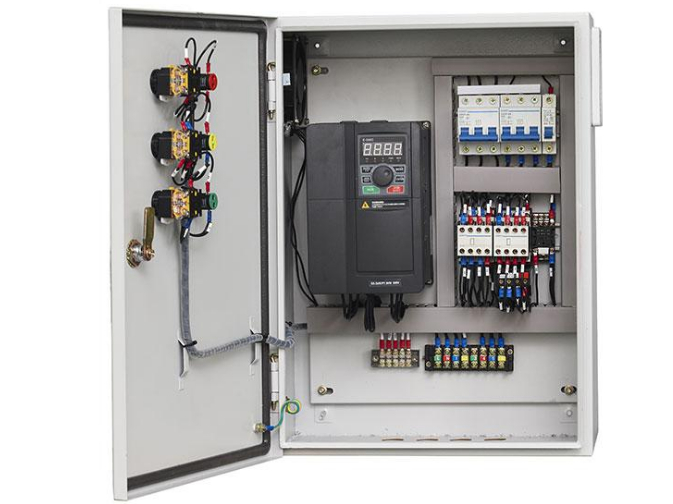
3. Biến tần điều khiển tốc độ
Biến tần (VFD - Variable Frequency Drive) biến đổi tần số nguồn điện cấp cho động cơ để thay đổi tốc độ quay.
- Chức năng: Điều chỉnh tốc độ linh hoạt theo yêu cầu công nghệ; thực hiện quy trình khởi động mềm và dừng mềm để chống sốc cơ khí.
- Lợi ích: Tránh sụt áp lưới điện khi khởi động, giảm mài mòn dây curoa/băng tải, kéo dài tuổi thọ động cơ và tiết kiệm đáng kể năng lượng điện khi vận hành ở tải partial load.
4. Cảm biến trong hệ thống điều khiển
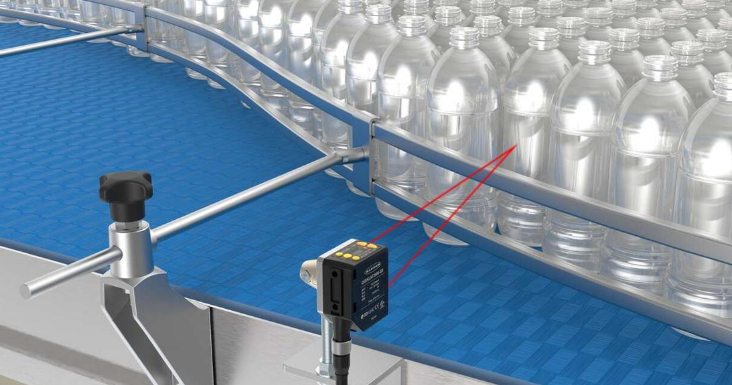
- Cảm biến quang (Photoelectric Sensor): Phát hiện sự hiện diện của vật thể thông qua chùm ánh sáng (phản xạ gương, thu phát độc lập).
- Cảm biến tiệm cận (Proximity Sensor): Phát hiện kim loại hoặc vật thể ở khoảng cách gần mà không cần tiếp xúc cơ học.
- Cảm biến đếm sản phẩm: Kết hợp cảm biến quang/tiệm cận với PLC để ghi nhận số lượng hàng hóa đi qua.
- Cảm biến tốc độ (Encoder): Đo tốc độ thực tế của dây băng để phát hiện sự cố trượt băng hoặc đồng bộ tốc độ giữa các công đoạn.
- Cảm biến phát hiện vật liệu và vị trí: Xác định vị trí chính xác của phôi/hàng để kích hoạt tay gạt, xilanh chặn hoặc chuyển hướng.
5. Thiết bị đóng cắt và bảo vệ
- Aptomat (CB - Circuit Breaker): Đóng ngắt nguồn điện tổng và bảo vệ ngắn mạch/quá tải cho mạch động lực và mạch điều khiển.
- Contactor (Khởi động từ): Đóng cắt nguồn điện trực tiếp cho động cơ hoặc thiết bị công suất lớn bằng tín hiệu điện điều khiển.
- Rơ le nhiệt (Overload Relay): Bảo vệ động cơ khỏi bị cháy khi xảy ra hiện tượng Quá tải dòng điện kéo dài.
- Rơ le trung gian: Cách ly và khuếch đại tín hiệu điều khiển giữa PLC và các thiết bị công suất.
- Thiết bị bảo vệ nâng cao: Rơ le bảo vệ mất pha, đảo pha, thấp áp/quá áp.
6. Bảng điều khiển và giao diện vận hành HMI
- Tủ điện điều khiển: Chứa toàn bộ PLC, biến tần, contactor, aptomat và nguồn 24VDC được sắp xếp gọn gàng, cách ly an toàn.
- Nút nhấn & Đèn báo: Cung cấp thao tác khởi động (Start), dừng (Stop), dừng khẩn cấp (Emergency Stop - E-Stop) và đèn chỉ thị trạng thái (Power, Run, Fault).
- Màn hình HMI (Human Machine Interface): Giao diện đồ họa cho phép người vận hành theo dõi trạng thái dòng hàng, cài đặt thông số tốc độ, xem báo cáo sản lượng và quản lý danh sách cảnh báo lỗi.
Nguyên lý hoạt động của hệ thống điều khiển băng tải
Nguyên lý hoạt động cơ bản
- Cấp nguồn: Bật Aptomat tổng cấp điện cho hệ thống; đèn báo nguồn trên tủ điện sáng.
- Kích hoạt lệnh: Người vận hành nhấn nút START trên tủ điện hoặc bấm lệnh khởi động trên HMI.
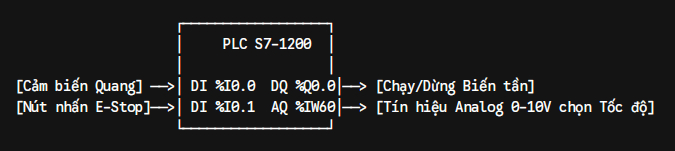
- Tiếp nhận & Xử lý: PLC nhận tín hiệu vào, kiểm tra điều kiện an toàn (không có lỗi E-Stop hay rơ le nhiệt) rồi xuất tín hiệu cho phép biến tần/contactor hoạt động.
- Vận hành: Biến tần tăng dần tần số giúp động cơ khởi động êm ái, kéo dây băng di chuyển theo tốc độ định sẵn.
- Giám sát: Cảm biến liên tục gửi dữ liệu vật thể và trạng thái chạy về PLC.
- Dừng hệ thống: Khi hoàn thành lệnh hoặc nhấn nút STOP, PLC điều khiển biến tần giảm dần tần số về 0Hz để dừng băng tải an toàn.
Các phương pháp điều khiển băng tải phổ biến
| Phương pháp | Đánh giá độ phức tạp | Khả năng điều tốc | Chi phí | Ứng dụng phù hợp |
| Nút nhấn đơn giản | Rất thấp | Không | Rất rẻ | Băng tải ngắn, tải cố định, ít thao tác |
| Khởi động từ | Thấp | Không | Thấp | Động cơ công suất vừa, chạy cố định tốc độ |
| Sử dụng Biến tần (VFD) | Trung bình | Rất tốt (Vô cấp) | Trung bình | Cần thay đổi tốc độ, khởi động mềm |
| Lập trình PLC | Cao | Tốt (Qua tín hiệu) | Cao | Dây chuyền tự động, nhiều cảm biến |
| PLC kết hợp HMI | Rất cao | Tối ưu | Cao | Nhà máy hiện đại, cần giám sát trực quan |
| Điều khiển IoT | Cao (Tích hợp) | Tối ưu | Cao | Mô hình Smart Factory, quản lý từ xa |
Các chế độ vận hành
1. Chế độ điều khiển bằng tay
- Đặc điểm: Từng thiết bị (động cơ, xilanh, tay gạt) được kích hoạt độc lập thông qua nút nhấn hoặc giao diện HMI mà không tuân theo thứ tự liên động tự động.
- Mục đích: Phục vụ công tác chạy thử nghiệm, bảo dưỡng, cân chỉnh cơ khí hoặc xử lý sự cố kẹt hàng.
2. Chế độ điều khiển tự động
- Đặc điểm: Toàn bộ hệ thống chạy theo kịch bản phần mềm PLC đã lập trình. Cảm biến tự động điều phối tiến trình chạy, dừng, đếm và phân loại.
- Mục đích: Vận hành sản xuất hàng loạt, giảm thiểu tối đa sự can thiệp của con người.
3. Chế độ điều khiển từ xa
- Đặc điểm: Lệnh điều khiển được gửi từ Trung tâm điều khiển (Control Room) thông qua mạng truyền thông công nghiệp (Profinet, Modbus RTU/TCP, Ethernet/IP).
- Mục đích: Quản lý các hệ thống băng tải dài hàng kilômét trong ngành khai khoáng hoặc tổng kho logistics rộng lớn.
Sơ đồ điều khiển băng tải thường gặp
1. Sơ đồ điều khiển băng tải đơn (Khởi động trực tiếp / Biến tần)
- Mạch động lực: Nguồn 3 pha --> Aptomat (CB) --> Contactor (hoặc Biến tần) --> Rơ le nhiệt --> Động cơ 3 pha.
- Mạch điều khiển: Nguồn điều khiển 24VDC/220VAC qua tiếp điểm E-Stop, nút Stop, nút Start, tiếp điểm rơ le nhiệt và cuộn hút Contactor.
2. Sơ đồ điều khiển hai băng tải chạy nối tiếp
- Khởi động tuần tự: Tiếp điểm thường mở của Contactor/Biến tần BT2 được mắc nối tiếp vào mạch khởi động của BT1, đảm bảo BT2 chạy thì BT1 mới có thể khởi động.
- Dừng tuần tự: Sử dụng Rơ le thời gian (Timer) giữ cho BT2 duy trì chạy thêm một khoảng thời gian T sau khi BT1 đã dừng hẳn.
3. Sơ đồ điều khiển băng tải sử dụng PLC và Biến tần
Quy trình thiết kế hệ thống điều khiển băng tải
- Bước 1: Khảo sát Nhu cầu: Vật liệu, tải trọng, tốc độ, môi trường
- Bước 2: Lựa chọn Thiết bị: Công suất Động cơ, Biến tần, dòng PLC, Cảm biến
- Bước 3: Thiết kế Sơ đồ Điện: Mạch động lực, mạch điều khiển, Sơ đồ I/O PLC
- Bước 4: Lập trình & Cài đặt: Viết code PLC, cấu hình thông số Biến tần, vẽ HMI
- Bước 5: Lắp đặt & Chạy thử: Đấu nối tủ điện, kiểm tra I/O, thử tải và nghiệm thu
Ứng dụng thực tế theo ngành nghề
- Sản xuất & Lắp ráp Điện tử: Băng tải ESD chống tĩnh điện, điều khiển Servo di chuyển chính xác từng vị trí phôi lắp ráp, tích hợp Robot gắp hàng.
- Ngành Thực phẩm & Đồ uống: Băng tải inox chống nước, biến tần điều khiển tốc độ linh hoạt theo công đoạn rửa, đóng chai, dán nhãn; cảm biến kiểm tra chai lỗi.
- Logistics & Kho vận: Hệ thống băng tải Con lăn tự động (Powered Roller Conveyor), quét mã vạch tự động (Barcode Scanner), băng tải phân gạt hàng (Sorter) tốc độ cao.
- Khai thác Khoáng sản: Hệ thống băng tải lòng chảo chịu tải lớn, tích hợp cảm biến lệch băng, cảm biến giật dây an toàn khẩn cấp dọc tuyến băng tải.
- Ngành Sản xuất Bao bì: Băng tải kết nối đồng bộ giữa máy in, máy cắt carton và máy đóng ghim tự động.
Lợi ích khi sử dụng hệ thống điều khiển băng tải tự động
- Tăng vượt trội năng suất: Vận chuyển liên tục, tốc độ tối ưu hóa theo năng suất của toàn dây chuyền.
- Tối ưu chi phí: Giảm thiểu số lượng công nhân vận chuyển thủ công, giảm chi phí hư hại hàng hóa do rơi vỡ.
- Độ chính xác cao: Phân loại và đếm sản phẩm đạt độ chính xác 99.9%, kiểm soát chính xác khoảng cách giữa các kiện hàng.
- Bảo vệ an toàn: Thiết bị tự động dừng khi gặp sự cố, loại bỏ các tai nạn lao động liên quan đến cuốn kẹt tay/chân vào cơ cấu truyền động.
- Quản lý dữ liệu tập trung: Lưu trữ lịch sử hoạt động, thời gian chạy máy giúp chủ doanh nghiệp chủ động lập kế hoạch bảo trì phòng ngừa.
Những sự cố thường gặp và cách khắc phục
| Sự cố | Nguyên nhân chính | Biện pháp khắc phục |
| 1. Động cơ không hoạt động | - Nhảy CB hoặc Rơ le nhiệt ngắt. - Mất nguồn cấp, đứt dây điều khiển hoặc hỏng tiếp điểm. | - Kiểm tra ngắn mạch, reset Rơ le nhiệt. - Đo điện áp nguồn cấp và tín hiệu điều khiển. |
| 2. Băng tải chạy không đúng tốc độ | - Cài đặt sai tần số biến tần. - Động cơ bị quá tải nặng. - Tín hiệu Analog (0-10V/4-20mA) bị nhiễu. | - Hiệu chỉnh thông số Hz/ramp trên biến tần. - Giảm tải hoặc nâng công suất. - Dùng dây bọc kim chống nhiễu. |
| 3. Cảm biến không nhận diện sản phẩm | - Bề mặt cảm biến bám bụi bẩn. - Lệch hướng chùm tia phát/nhận. - Đứt dây tín hiệu đầu vào PLC | - Vệ sinh kính cảm biến. sản phẩm - Căn chỉnh lại khoảng cách/góc - Kiểm tra led báo trạng thái V/I trên module PLC. |
| 4. PLC báo lỗi/Không điều khiển | - Lỗi chương trình logic - Mất truyền thông (Modbus/Ether) - Hỏng module Đầu ra (Output). | - Kết nối máy tính kiểm tra Code - Kiểm tra dây mạng, địa chỉ IP - Thay thế relay xuất hoặc module |
| 5. Dừng đột ngột không rõ nguyên nhân | - Kẹt cơ khí làm nhảy Rơ le. - Nút dừng khẩn (E-Stop) bị hở mạch, cảm biến lệch băng ngắt. | - Kiểm tra con lăn, kẹt dây băng - Kiểm tra chuỗi tiếp điểm an toàn |
Lưu ý quan trọng khi lựa chọn hệ thống điều khiển
- Xác định tải trọng & Đặc tính sản phẩm: Chọn công suất động cơ và momen xoắn phù hợp (tải nặng cần biến tần có khả năng chịu quá tải cao như 150% trong 60 giây).
- Chọn thiết bị thương hiệu uy tín: Sử dụng linh kiện từ các nhà sản xuất có tên tuổi (Siemens, Schneider, Mitsubishi, ABB) để đảm bảo độ tin cậy và khả năng tìm kiếm linh kiện thay thế.
- Dự phòng khả năng mở rộng: Chọn PLC có số lượng cổng I/O dự phòng tối thiểu 15-20% và còn khe cắm mở rộng module truyền thông.
- Tiêu chuẩn an toàn: Trang bị đầy đủ nút dừng khẩn cấp (E-Stop) đặt tại nhiều vị trí dọc băng tải, công tắc giật dây an toàn và rơ le an toàn.
- Môi trường vận hành: Chọn vỏ tủ điện đạt chuẩn bảo vệ (IP54, IP65 nếu làm việc trong môi trường ẩm ướt, nhiều bụi hoặc dung môi hóa chất).
Câu hỏi thường gặp (FAQ)
1: Hệ thống điều khiển băng tải cơ bản gồm những thiết bị bắt buộc nào?
- Trả lời: Một hệ thống cơ bản nhất bắt buộc phải có: Thiết bị đóng cắt bảo vệ (CB, Contactor, Rơ le nhiệt), thiết bị điều khiển/khởi động (Nút nhấn hoặc Biến tần/PLC), Cảm biến vị trí và Động cơ điện.
2: Khi nào nên dùng Biến tần, khi nào chỉ cần Khởi động từ (Contactor)?
- Trả lời: Nên dùng Contactor khi băng tải chạy cố định một tốc độ, công suất nhỏ và tần suất khởi động/dừng ít. Nên dùng Biến tần khi cần điều chỉnh tốc độ linh hoạt, khởi động êm chống đổ hàng, giảm dòng khởi động hoặc tiết kiệm điện.
3: Có thể điều khiển nhiều băng tải chỉ bằng một PLC không?
- Trả lời: Cùng một PLC hoàn toàn có thể điều khiển nhiều băng tải đồng thời, miễn là PLC đó có đủ số lượng cổng vào/ra (I/O) và dung lượng bộ nhớ đáp ứng được thuật toán điều khiển liên động.
4: Làm thế nào để chọn cảm biến phù hợp cho băng tải?
- Trả lời: Dựa vào vật thể cần phát hiện: Hàng hóa phi kim loại/thùng carton chọn cảm biến quang; chi tiết kim loại chọn cảm biến tiệm cận điện từ; bề mặt sản phẩm trong suốt (như chai thủy tinh/nhựa) chọn cảm biến quang chuyên dụng cho vật thể trong suốt.
Kết luận
Hệ thống điều khiển băng tải là một thành phần quan trọng trong các dây chuyền sản xuất và vận chuyển công nghiệp hiện đại. Với sự kết hợp của động cơ điện, PLC, biến tần, cảm biến và các thiết bị giám sát, hệ thống giúp kiểm soát quá trình vận chuyển một cách chính xác, ổn định và hiệu quả.
Tùy thuộc vào quy mô và yêu cầu sản xuất, doanh nghiệp có thể lựa chọn phương pháp điều khiển bằng contactor, biến tần, PLC hoặc tích hợp PLC – HMI – SCADA. Mỗi giải pháp đều có những ưu điểm riêng và cần được tính toán phù hợp với điều kiện vận hành thực tế.
Đầu tư một hệ thống điều khiển băng tải được thiết kế đúng kỹ thuật không chỉ giúp nâng cao năng suất, giảm chi phí nhân công mà còn tăng độ an toàn, giảm thời gian dừng máy và tạo điều kiện để doanh nghiệp phát triển dây chuyền sản xuất tự động trong tương lai.
Những câu hỏi thường gặp


